

Blister-Siegelvalidierung nach Mass: Was hinter einer sterilen Verpackung steckt
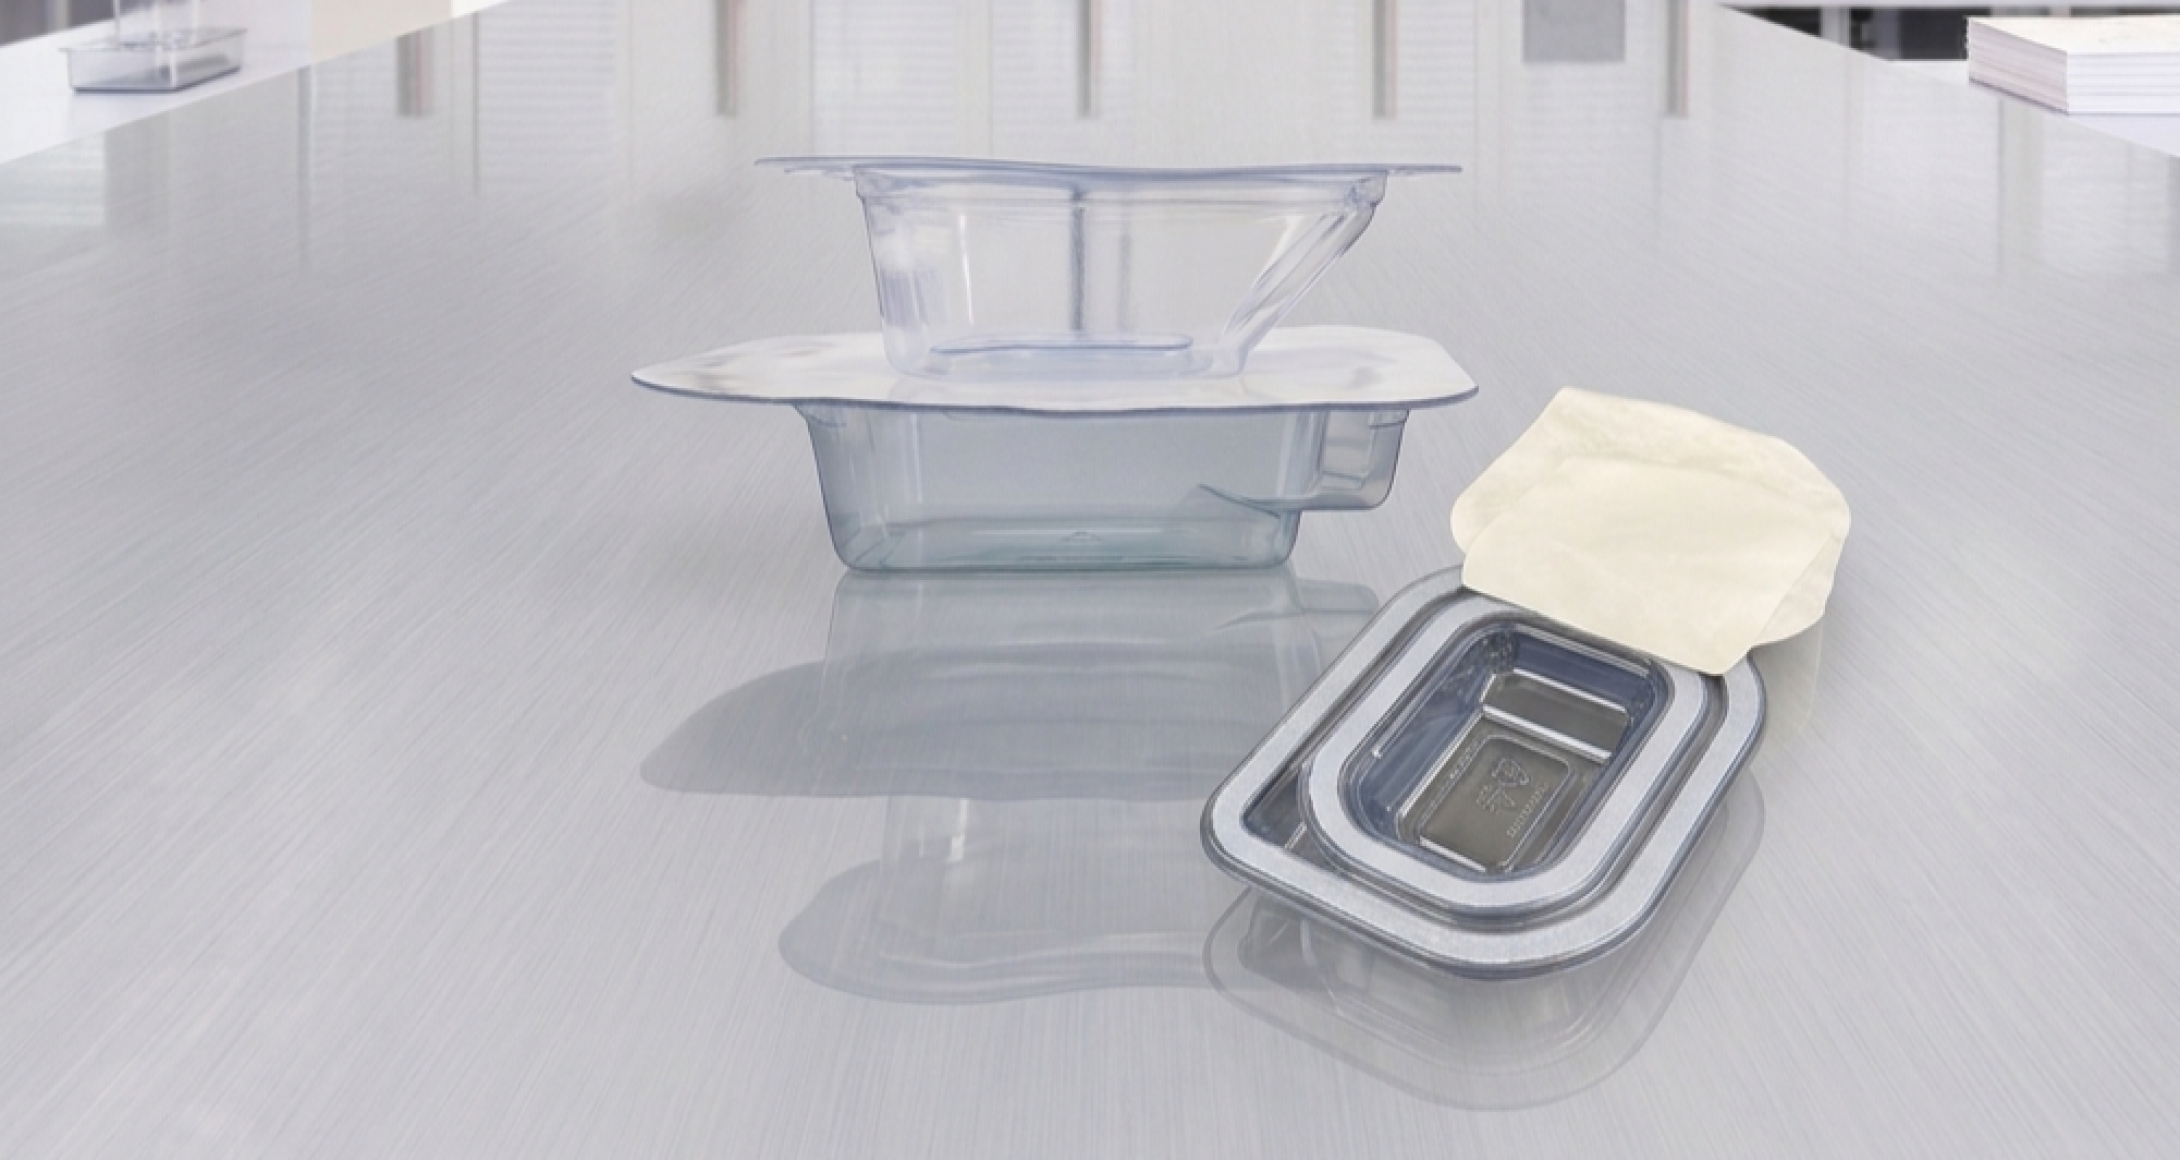
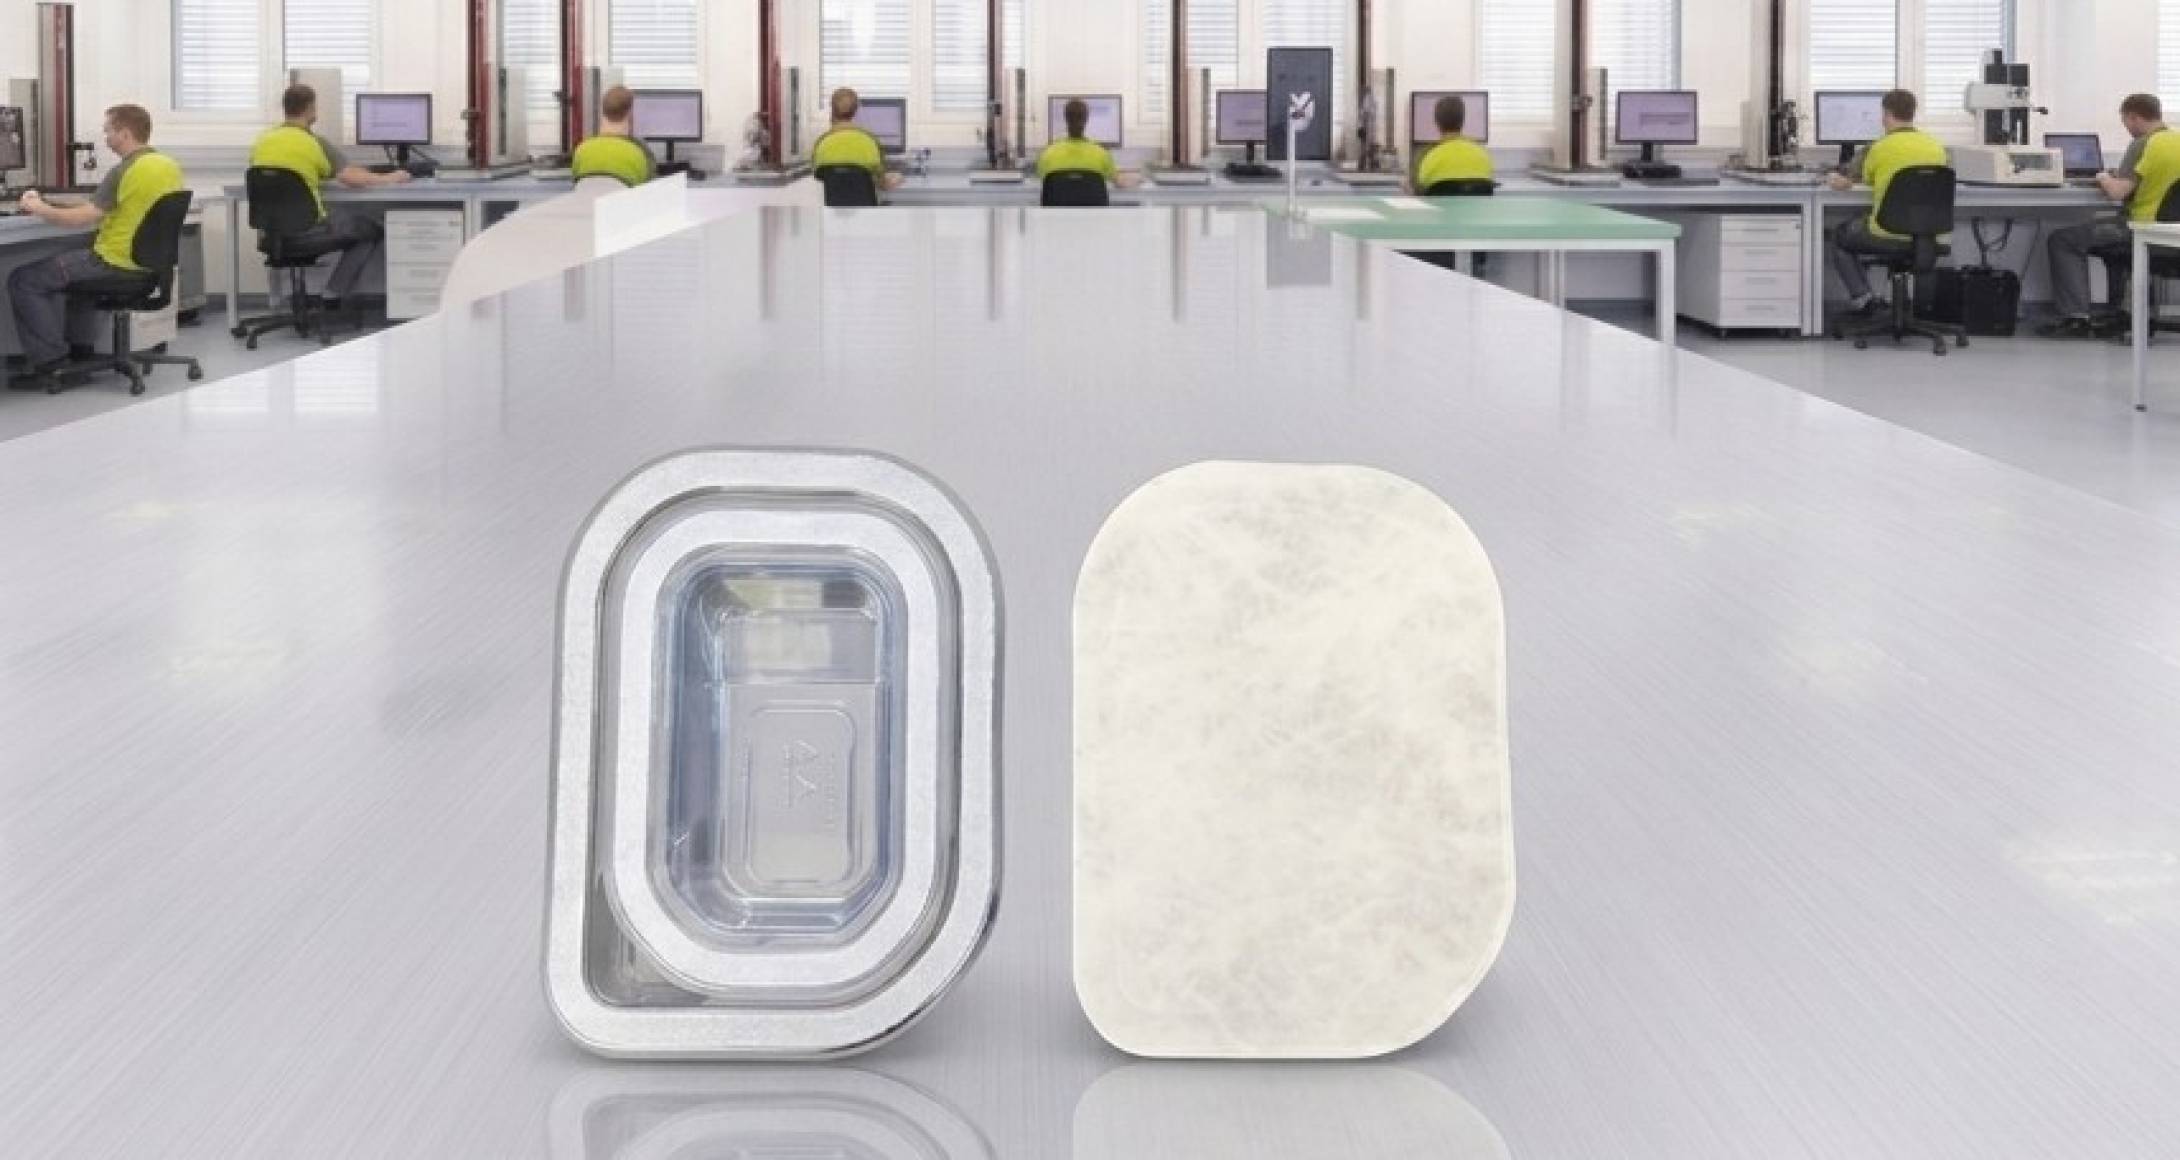
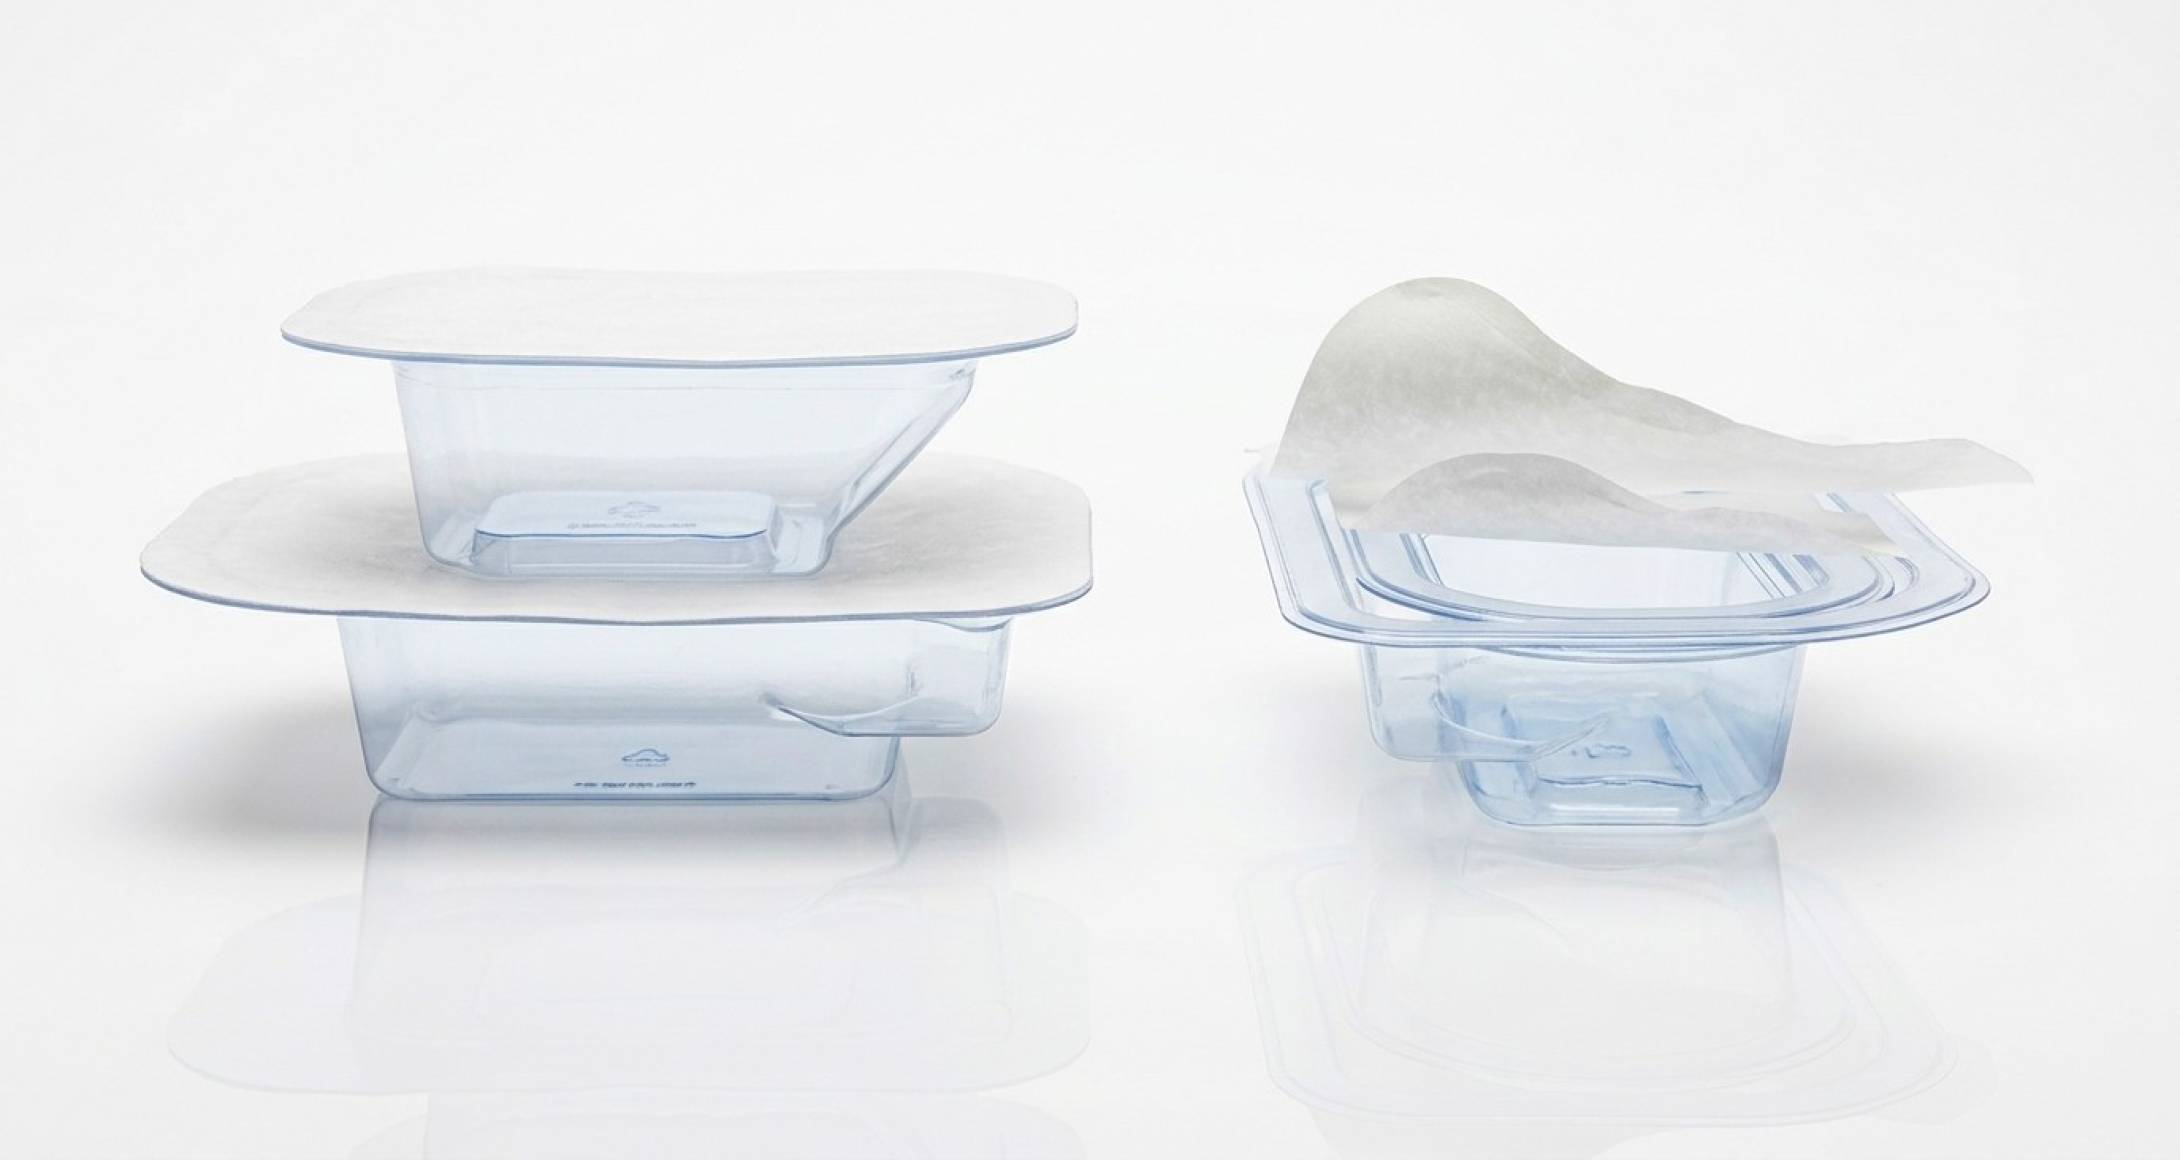
Gefordert: eine doppelte Sterilbarriere. Umgesetzt mit: zwei Blister-Designs, zwei Tyvek-Deckeln, zwei Siegelwerkzeugen.
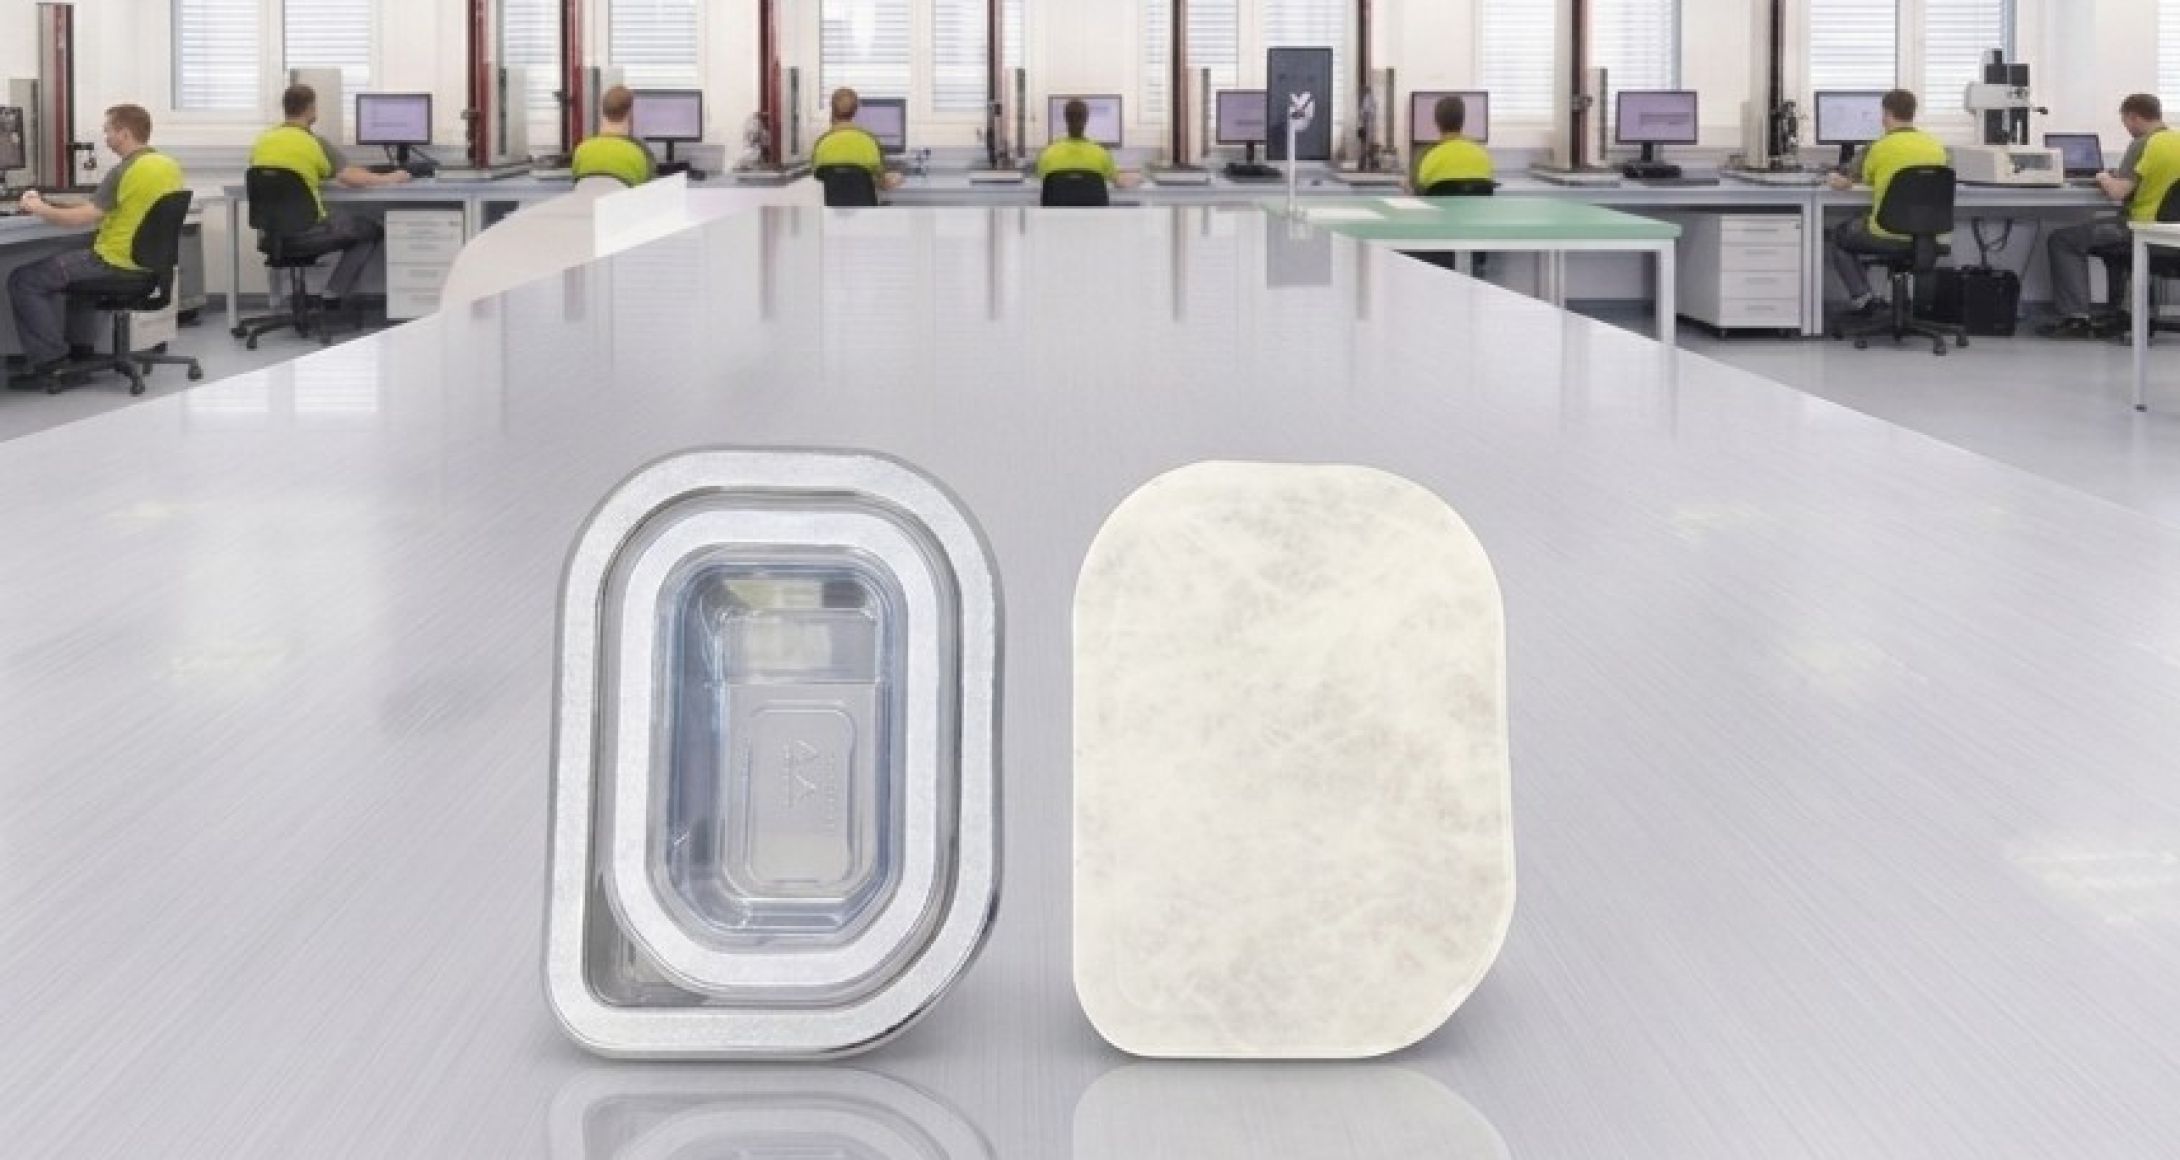
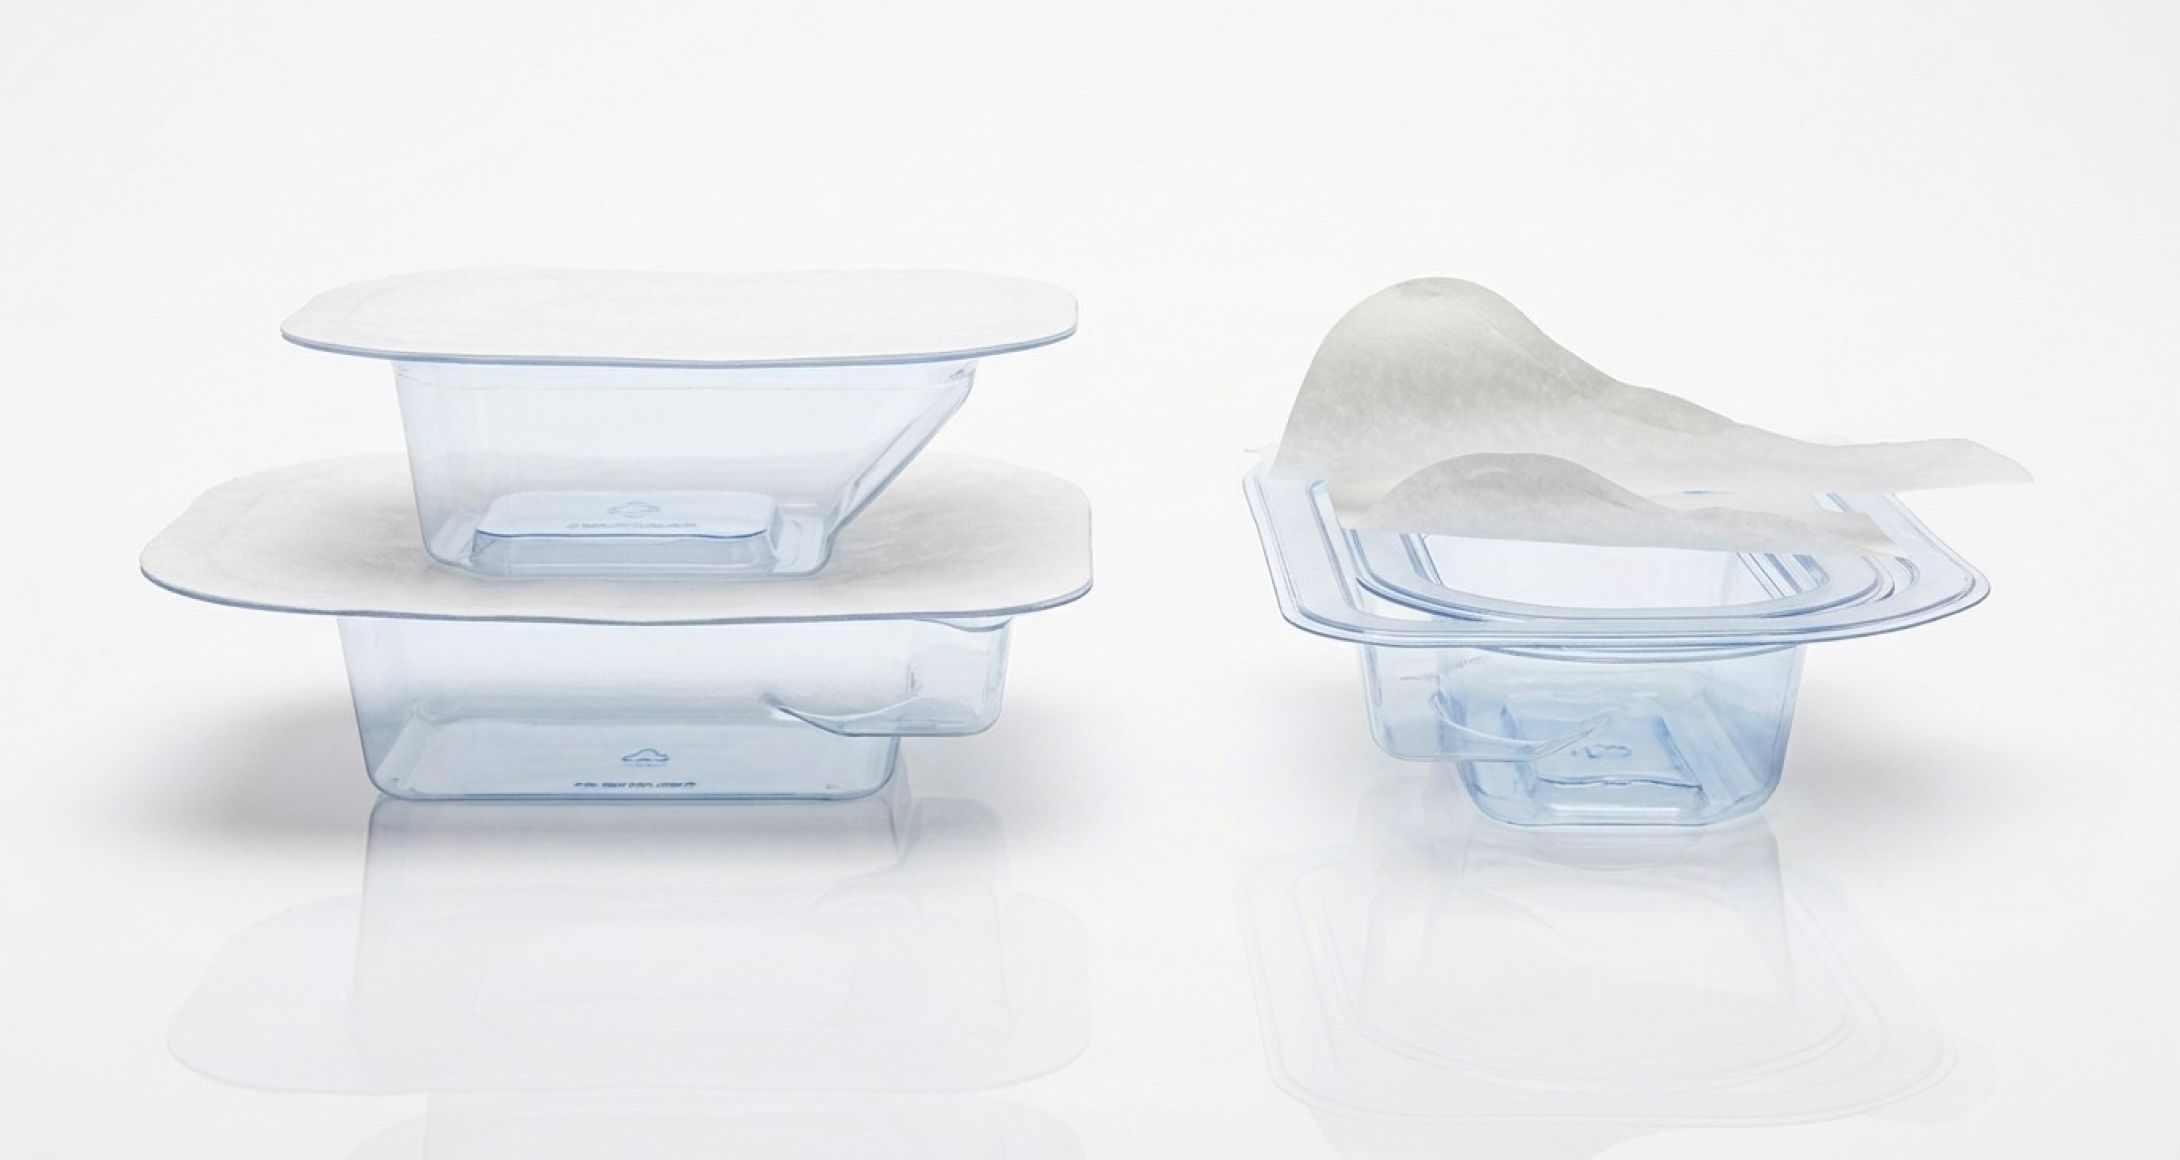
Das war die Ausgangslage, als ein Kunde mit einem orthopädischen Medizinprodukt zu uns kam. Das orthopädische Medizinprodukt muss in einer doppelten Sterilbarriere verpackt werden mit zwei unterschiedlichen Blister- und Tyvek-Kombinationen für Innen- und Aussenblister. Zwei Siegelwerkzeuge, zwei Validierungen, eine klare Deadline.
Prüfmengen und Validierungsstrategie wurden frühzeitig gemeinsam mit dem Kunden festgelegt: 120 Stück für kritische attributive Merkmale. Im Engineering liefen parallel Materialbestellung, Werkzeugbeschaffung und Erstellung der Validierungspläne. Ende Juni 2026 standen alle Materialien und Werkzeuge für die Parameterfindung bereit. In dieser Phase werden die Siegelparameter (Temperatur, Druck, Zeit) systematisch ermittelt und dokumentiert, bevor die eigentliche Validierung beginnt.
Trotz reduzierter Kapazitäten während der Sommerferien wurden beide Siegelwerkzeuge bis Ende August erfolgreich validiert im Rahmen des kommunizierten Zeitplans. Dass das möglich war, hat mit der Vorbereitung zu tun: Wer Prüfmengen, Strategie und Dokumentation früh gemeinsam mit dem Kunden definiert, vermeidet Rückfragen und Verzögerungen mitten in der Validierung.
Wann eine Siegelvalidierung notwendig wird
Für Medizinproduktehersteller stellt sich die Frage nach der Siegelvalidierung in verschiedenen Situationen: bei der Einführung eines neuen Produkts, beim Wechsel auf ein neues Packmittel oder einen neuen Materialieferanten, bei Änderungen am Siegelprozess oder wenn ein Produkt in neue Märkte mit eigenen regulatorischen Anforderungen eingeführt wird. In all diesen Fällen schreibt ISO 11607 – 2 eine Prozessvalidierung vor und die ist mehr als eine Formalität.
Der Standard: ISO 11607 – 2
Blister-Siegelvalidierungen für sterile Medizinproduktverpackungen werden bei Früh gemäss ISO 11607 – 2 durchgeführt. Die Prozessvalidierung umfasst OQ (Operational Qualification) und PQ (Performance Qualification) mit Prüfmengen nach statistischer Anforderung für 95% Konfidenz und 95% Zuverlässigkeit. Alle Prüfungen werden im internen, akkreditierten Labor nach ISO/IEC 17025 durchgeführt: das sind Prüfberichte, die vor Gericht Gültigkeit haben.
Was im Labor geprüft wird – und warum
Jede Prüfmethode hat eine spezifische Aufgabe. Der Dye Penetration Test prüft die Unversehrtheit der Siegelnaht: Eine Farblösung macht Undichtigkeiten ab 50 μm sichtbar. Die visuelle Inspektion inklusive Peel-off beurteilt Erscheinungsbild und Öffnungsverhalten der Siegelnaht. Die Siegelnahtfestigkeitsprüfung misst die Kraft, die zum Öffnen der Versiegelung benötigt wird. Ein kritischer Wert sowohl für die Sterilbarriere als auch für die Handhabung durch den Endanwender. Die Siegelnahtbreite dokumentiert die geometrische Ausdehnung der Naht als weiteren Qualitätsparameter.
Je nach Produkt und Kundenanforderung kommen weitere Prüfungen hinzu. Der Bubble Emission Test, bei dem Über- oder Unterdruck Lecks an der gesamten Verpackung ab 250 μm sichtbar macht, ist ebenfalls Teil des akkreditierten Prüfportfolios. Darüber hinaus können kundenspezifische Prüfungen wie Funktionstests durchgeführt werden, die individuell auf das jeweilige Produkt abgestimmt werden.
Wie Früh Siegelvalidierungen aufbaut
Das Engineering-Team aus vier Ingenieuren begleitet jeden Auftrag von der ersten Materialauswahl bis zum freigegebenen Validierungsbericht. Der Ablauf ist strukturiert: ERP-Daten anlegen, Materialien und Siegelwerkzeug beschaffen, Parameterfindung durchführen, Validierungsstrategie und Prüfmengen gemeinsam mit dem Kunden definieren. Erst dann beginnt die Musterherstellung mit vordefinierten Prozessparametern, gefolgt von den akkreditierten Laborprüfungen, der Auswertung und dem Abschluss der Validierungsberichte. Den Abschluss bildet die Aktualisierung der Produktionsdokumentation.
Für Medizinproduktehersteller, die eine Siegelvalidierung planen, ist der wichtigste Schritt oft der erste: frühzeitig einen Partner einzubeziehen, der nicht nur das Labor betreibt, sondern auch den Engineering-Prozess dahinter kennt.
-> Mehr zu den akkreditierten Labordienstleistungen von Früh: Akkreditierte Labordienstleistungen
- Kategorie:
- FRÜH-Know-how
- Jahr:
- 2026


